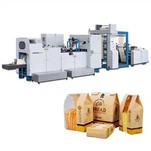


V embalažni industriji se papirnate vrečke pogosto uporabljajo na področju hrane, dnevnih kemikalij in medicine zaradi varovanja okolja in biorazgradljivosti. Kakovost tesnjenja papirnatih vrečk neposredno vpliva na varnost izdelka in konkurenčnost trga. Slabo tesnjenje lahko povzroči vlago, kvarjenje in celo težave z varnostjo hrane. Zato je v proizvodnem procesu stroja za papirnate vrečke zelo pomembno zagotoviti kakovost tesnjenja papirnatih vrečk. Ta članek bo sistematično razložil ključne ukrepe za zagotavljanje kakovosti tesnjenja papirnatih vrečk s petih vidikov: vzdrževanje opreme, optimizacija procesa, izbira materiala, pregled kakovosti in usposabljanje osebja.
Vzdrževanje opreme: zagotoviti stabilnost tesnilnega sistema.
Sistem tesnjenja stroja za papirne vrečke je ključni del za zagotavljanje kakovosti tesnjenja. Njegova stabilnost neposredno vpliva na trdnost tesnjenja. Vzdrževanje opreme se mora osredotočiti na naslednja tri področja:
1. Redna kalibracija temperature in tlaka tesnjenja
Temperatura in tlak tesnjenja sta ključna parametra, ki vplivata na trdnost tesnjenja. Če je temperatura prenizka, se toplotno tesnilo ne more popolnoma zliti, kar ima za posledico šibko tesnjenje. Če je temperatura previsoka, lahko poškoduje strukturo materiala in celo povzroči vžig. Nezadosten pritisk lahko privede do nezadostnega stika med obema slojema materiala, kar povzroči lažno tesnjenje. Na primer, pri proizvodnji medicinskih papirnatih-plastičnih vrečk je treba temperaturo tesnjenja natančno nadzorovati med 120 in 200 stopinjami Celzija, tlak pa je treba dinamično prilagajati glede na debelino materiala, da se zagotovi, da je tesnilo nepoškodovano in se ga zlahka strga.
Poudarki vzdrževanja:
Vsak dan pred zagonom preverite senzorje temperature in manometre, da zagotovite točne odčitke.
Tesnilni moduli se četrtletno vzdržujejo globinsko, da se očistijo ostanki iz grelnih blokov in prepreči lokalno pregrevanje.
Nastavite knjižnico parametrov temperature in tlaka, da vnaprej določite najbolj optimalno kombinacijo parametrov glede na različne vrste materialov (PE PE PP PP, PET).
2. Optimalno ujemanje tesnilnih rezil in silikonskih blazinic
Kako ostro je rezilo tesnila in kako trde so silikonske blazinice, neposredno vplivata na to, kako ravno je tesnilo. Če je rob rezila obrabljen, ima lahko tesnilna linija vrzeli. In če je silikonska blazinica pretrda, potem ne bo dobro prenašala pritiska, zato površina tesnila ne bo enakomerna. Na primer, pri proizvodnji papirnatih-plastičnih vrečk Tyvek je treba izbrati silikonske blazinice s trdoto 60-70 Coastal A, da bi izpolnili zahteve za tesnjenje osnovnega materiala visoke trdnosti.
Poudarki vzdrževanja:
Enkrat tedensko preverite obrabljenost tesnilnih rezil in pravočasno zamenjajte tope rezila.
Enkrat mesečno preverite trdoto silikonskih blazinic in jih takoj zamenjajte, če se trdota zmanjša za več kot 10%.
Med tesnilnim rezilom in silikonskimi blazinicami je nanesen teflonski premaz za zmanjšanje trenja in podaljšanje življenjske dobe.
3. Izboljšana sinhronizacija prenosnih sistemov
V procesu stroja za papirne vrečke je potrebno sinhronizirati dovajanje materiala, tesnjenje, rezanje itd. odstopanje prenosnega sistema lahko povzroči neusklajenost položaja tesnila in celo trganje materiala. Na primer, pri visoko{2}}hitrostnem stroju za vrečke, če je razlika v hitrosti med glavnim motorjem in tesnilnim modulom večja od 0,5 %, se neporavnanost tesnila močno poveča.
Poudarki vzdrževanja:
Servo motor se uporablja za pogon sistema, podatke o hitrosti kodirnika v realnem-času, da se zagotovi sinhronizacija med moduli.
Dnevno preverjajte napetost jermena, da preprečite zamude pri prenosu zaradi popuščanja.
Menjalnik se maže vsakih šest mesecev, da se zmanjša mehanska obraba.
Optimizacija procesa: Realizacija natančnega nadzora parametrov tesnjenja
Parametre procesa je treba optimizirati glede na značilnosti materiala in zmogljivost opreme, optimalne pogoje tesnjenja pa je treba določiti s poskusi. Tukaj je analiza glede na temperaturo, čas in tlak:
1. Nadzor temperature: uravnoteženje fuzije in degradacije
Različni materiali potrebujejo zelo različne temperature toplotnega tesnjenja. Na primer, LDPE potrebuje 105-115 stopinj, klorirani parafini pa potrebujejo 120-130 stopinj. Če temperatura ni pravilno nastavljena, lahko pride do težave. Če je temperatura prenizka, se tesnilna plast ne stopi do konca, zato se tesnilo zlahka odstrani.
Visok{0}}temperaturna razgradnja: molekularne verige materiala se zlomijo, zaradi česar je tesnilo krhko.
Strategije optimizacije:
Poiščite najvišjo temperaturo taljenja materiala s preskusom DSC. Uporabite metodo ogrevanja po korakih. Najprej hitro segrejte material do tališča na začetku tesnjenja. Nato ga počasi ohladite, da odpravite notranji stres. Vstavite infrardeče termometre v del tesnila, da preverite spremembe temperature, ko se pojavijo. Ohranite razliko v plus ali minus 2 stopinjah. In nadzorujte čas, da zagotovite, da se material dovolj stopi.
2. Časovni nadzor: zagotovite ustrezno fuzijo
Čas tesnjenja je treba uporabiti v povezavi s temperaturo in tlakom. Prekratek čas lahko privede do nezadostnega zlitja toplo{1}}sloja, predolg pa lahko povzroči čezmerno termalizacijo materiala in celo prijemanje na kalup. Na primer, pri proizvodnji kompozitnih vrečk iz aluminijaste folije je treba čas zapiranja nadzorovati med 0,8 in 1,2 sekunde, da se zagotovi trdnost zapiranja nad 15 N/15 mm.
Strategije optimizacije:
Postopek tesnjenja smo posneli z-hitrostno kamero, analizirali stanje pretoka taline in določili optimalen čas tesnjenja.
tehnologija pulznega ogrevanja se uporablja za vnos energije v kratkem času in zmanjšanje površine ogrevanja.
Vzpostavljen je tri{0}}dimenzionalni parametrični model časa-temperature-tlaka in optimalna kombinacija je določena z ortogonalnimi poskusi.
3. Nadzor tlaka: prilagajanje variacijam debeline materiala
Tlak se mora spreminjati glede na debelino materiala. Če je tlak prenizek, tanke plasti ne bodo dobro tesnile. Če je tlak previsok, bodo debele plasti dobile luknje. Na primer, za papirnato-plastične vrečke, ki so debele 0,1 mm, mora biti tesnilni tlak med 0,3 in 0,5 MPa. Toda za materiale, ki so debeli 0,2 mm, mora biti tesnilni tlak med 0,5 in 0,7 MPa.
Strategije optimizacije:
Namestite tlačne senzorje za spremljanje tesnilnega tlaka v realnem času in sprožite alarm, če odstopanje preseže 10 %.
Tlak je natančno nadzorovan s prilagajanjem razmerja med zračnim in vodnim tlakom.
Elastična blažilna plast je dodana v tesnilnem modulu, da se prepreči nihanje tlaka zaradi neenakomerne debeline materiala.
Izbira materiala: Zagotovite zanesljivost tesnjenja pri viru.
Material je osnova kakovosti tesnjenja. Stroga kontrola podlag, lepil in dodatkov:
1. Izbira materiala: Ujemanje z zahtevami postopka tesnjenja
Kako dobro material tesni s toploto in kako enakomerna je njegova debelina, neposredno vplivata na tesnjenje. Na primer:
Za polietilenske folije: izberite polietilen nizke gostote s pretokom taline od 2 do 4 g/10 min. To bo zagotovilo, da toplotno tesnilo dobro teče.
Za PET folijo: potrebna je koronska obdelava, da se njena površinska napetost poveča na več kot 48 mN/m. Tako se bo bolje oprijel lepila.
Za aluminijasto folijo: število lukenj je treba nadzorovati. Če je lukenj preveč, se bo trdnost tesnila zmanjšala zaradi oksidacije.
2. Ujemanje lepila: Zagotovite trdnost lepljenja med kompozitnimi plastmi
Lepila je treba izbrati ob upoštevanju vrste osnovnega materiala in postopka tesnjenja. Na primer:
Lepilo na vodni osnovi: primerno za PE/PE kompozite s kratkim časom sušenja, vendar slabo toplotno odpornostjo.
Lepila brez -topil: primerna za kompozite PET/AL, okolju prijazna, vendar zahtevajo stroge pogoje sušenja.
Vroče talilno lepilo: primerno za-hitro tesnjenje, vendar je treba nadzorovati količino premaza, preprečiti prelivanje tesnila zaradi onesnaženosti lepila.
3. Aditivni dodatek: Optimizirajte zmogljivost obdelave materiala.
Dodatki lahko izboljšajo toplo-tesnitev in antistatične lastnosti materiala. Na primer:
Pro-sredstvo proti zdrsu: dodatke je treba omejiti na med 0,1 % in 0,3 %, da preprečite kontaminacijo tesnil zaradi cvetenja.
Antistatična sredstva: V postopku tesnjenja je treba izbrati antistatično sredstvo z nizko mobilnostjo.
Plastifikator: Imeti mora dobro združljivost z matrico, da se prepreči krhkost tesnila zaradi izhlapevanja.
UVOD Inšpekcija kakovosti: vzpostavite sistem spremljanja celotnega procesa.
Inšpekcijo kakovosti je treba izvajati v celotnem proizvodnem procesu, kombinacijo spletne-inšpekcije in inšpekcije vzorčenja brez povezave pa je treba sprejeti, da se zagotovi stabilna kakovost tesnjenja:
1. Preverite na spletu:-povratne informacije o stanju tesnila v realnem času
Vision Inspection System: uporaba kamer CCD za zajemanje slik tesnil, uporaba algoritma umetne inteligence za prepoznavanje razpok in mehurčkov ter drugih napak, natančnost zaznavanja 0,01 mm.
Stretch Tester: namestite miniaturni natezni senzor na zadnjo stran tesnilnega modula za spremljanje trdnosti tesnjenja v realnem času in samodejno zaustavitev, če so zaznane nenormalne razmere.
Detektor puščanja: tesnost tesnila je bila zaznana z negativnim tlakom ali helijevo masno spektrometrijo, hitrost puščanja pa je bila nadzorovana pod 0,01 cc/min.
2. Inšpekcija vzorčenja brez povezave: preverjanje stabilnosti proizvodnje
Destruktivno testiranje: Naključno izbrani vzorci končnih izdelkov so bili testirani pri 180 stopinjski skorji. Trdnost tesnila mora biti vsaj 120 % standardne vrednosti.
Okoljsko simulacijsko testiranje: Vzorec je 72 ur izpostavljen visoki temperaturi in vlažnosti (60 stopinj/90 % relativne vlažnosti), da se zazna stratifikacija tesnila.
Preizkus življenjske dobe: simulacija dejanske uporabe, ponavljajoče se odpiranje vzorcev več kot 100-krat brez poškodb.
Usposabljanje osebja: krepitev operativnih sposobnosti in zavedanja o kakovosti
Osebje je zadnja obrambna linija za kakovost tesnjenja. Sistematično usposabljanje je potrebno za izboljšanje operativnih sposobnosti operaterjev in zavedanje o kakovosti:
1. Teoretično usposabljanje: obvladajte načela tesnjenja in tehnologijo;
Na voljo so osnovni tečaji znanosti o materialih, termodinamike in mehanskega prenosa, ki operaterjem pomagajo razumeti fizikalne in kemične spremembe pri tesnjenju.
Razlagajte industrijske standarde (npr. GB/T17858-2015 Plastic Film and PackagingDry Compounding and Extrusion Compounding) in navedite zahteve glede kakovosti.
2. Praktično usposabljanje: Strokovna oprema Upravljanje in vzdrževanje opreme;
Usposobite operaterje za hitro odpravljanje temperaturnih nepravilnosti in nihanj tlaka s simulacijo scenarijev napak.
Organizirajte prilagajanje parametrov tesnjenja konkurenci in izboljšajte sposobnost operaterjev, da skupaj nadzorujejo temperaturo, čas in tlak.
Redno organizirajte usposabljanje za razstavljanje opreme, da operaterje poglobite v razumevanje ključnih komponent, kot sta prenosni sistem in grelni modul.
3. Usposabljanje za ozaveščanje o kakovosti: krepitev koncepta polne udeležbe.
Uporabite študije primerov za ponazoritev posledic slabega tesnjenja, kot so pritožbe strank in odpoklici izdelkov, da okrepite odgovornost glede kakovosti.
Vzpostavi se sistem nagrajevanja in kaznovanja kakovosti, ki bo nagrajeval operaterje, ki tri mesece zapored niso imeli nesreč s kakovostjo, in kaznoval tiste, ki so zaradi nezakonitega poslovanja (slabo delo) povzročili težave s kakovostjo.
Organizirajte dejavnosti predlogov za izboljšanje kakovosti, da spodbudite poslovne subjekte k predložitvi predlogov za optimizacijo procesov in zagotovite materialne nagrade za sprejete predloge.
Zaključek:
V proizvodnem procesu strojev za papirne vrečke je za zagotovitev kakovosti tesnjenja papirnatih vrečk potrebno izvajati sistematično upravljanje s petih vidikov: vzdrževanje opreme, optimizacija procesa, izbira materiala, pregled kakovosti in usposabljanje osebja. Z natančnim nadzorom parametrov tesnjenja, strogim nadzorom kakovosti materiala, vzpostavitvijo sistema nadzora celotnega procesa in izboljšanjem spretnosti operaterjev lahko bistveno zmanjšamo stopnjo slabega tesnjenja in izboljšamo tržno konkurenčnost naših izdelkov. V prihodnosti se bodo z nadaljnjo uporabo inteligentne proizvodne tehnologije stroji za papirnate vrečke razvijali v smeri avtomatizacije in inteligence, kakovost tesnjenja pa bo natančnejša in učinkovitejša.